
Įvadas: Po kalimo / liejimo ir terminio apdorojimo, mechaninis apdirbimas yra pagrindinis procesas, skirtas kokybiškiems valcuoti. Tai lemia matmenų tikslumą ir darbinio paviršiaus kokybę, o tai tiesiogiai veikia valcuotų plokščių kokybę ir valcuotų valcų tarnavimo laiką.
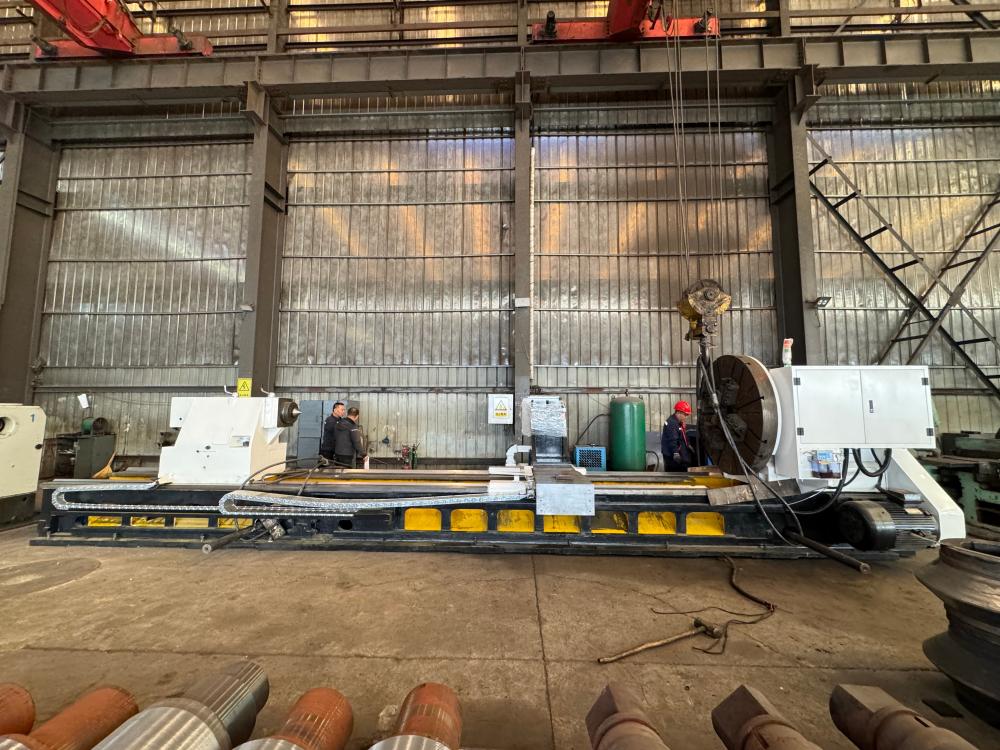
1. Gaunamų ruošinių patikra. Patikrinkite termiškai apdorotų ruošinių matmenis ir paviršiaus būklę, patvirtinkite apdirbimo toleranciją ir nustatykite apdirbimo etaloną.
2. CNC grubusis tekinimas. Pašalinkite oksido apnašas tvirtomis tekinimo staklėmis, grubiu tekinimo voleliu apdirbkite korpusą ir kaklelį, palikdami laisvą vietą apdailos apdirbimui.
3. CNC apdailos tekinimo staklių riedėjimo profilio kreivė, riedėjimo kaklelis ir guolių lizdai; matmenų tolerancijos, tiesumo ir koncentriškumo kontrolė.
4. Tikslus cilindrinis šlifavimas. Valcavimo darbinis paviršius apdorojamas valcavimo staklėmis, kad būtų užtikrintas apvalumas, cilindriškumas ir paviršiaus šiurkštumas. Tai yra pagrindinė valcuotų plokščių kokybės užtikrinimo procedūra.
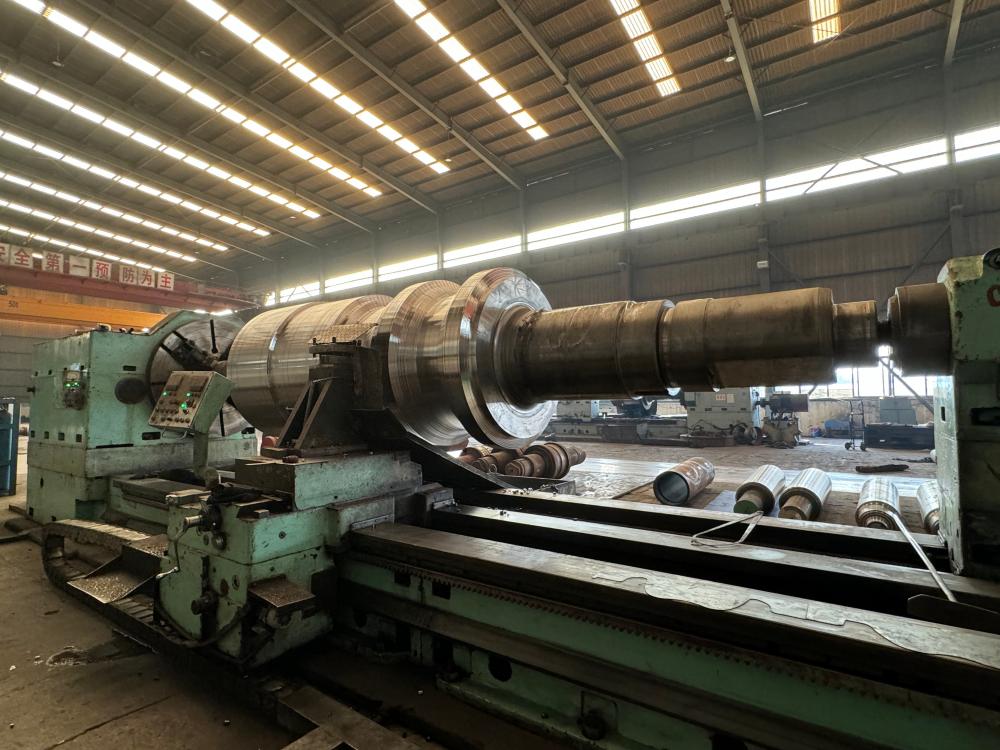
5. Tikslus matavimas. Patikrinkite matmenis, išbėgimo kampą ir geometrinius tolerancijas pagal brėžinio reikalavimus.
6. Dinaminis balansavimas (pasirinktinai didelės spartos valcams). Pašalina sukimosi disbalansą, kad sumažintų vibraciją malūno veikimo metu.
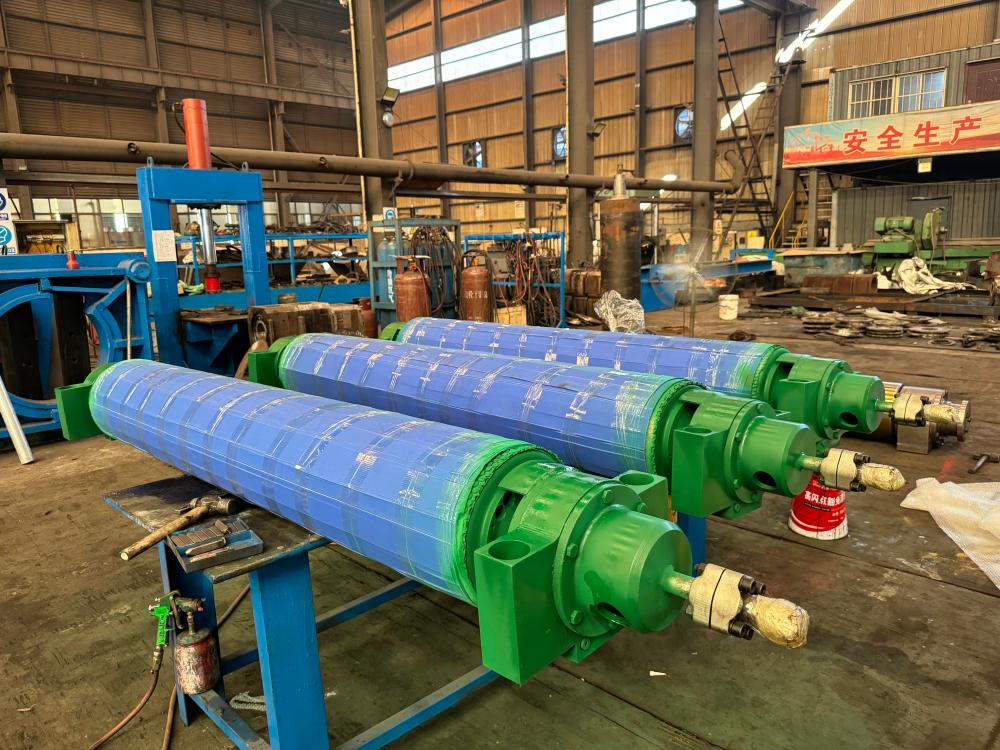
7. Galutinė patikra ir antikorozinis apdorojimas. Visiškas pakartotinis patikrinimas, ruošinio valymas ir antikorozinės dangos padengimas.
Išvada: Apdorojant termiškai apdorotus ruošinius, jie tampa galutiniais matmenimis. Tai yra galutinis formavimo procesas, užtikrinantis stabilų valcavimo našumą plieno gamyklose.
Įrašo laikas: 2026 m. spalio 19 d.


